

 English
 中文简体
 русский
 Español


Технические характеристики: Он может резать на велосипеде все виды вращающихся поверхностей, таких как конические поверхности, специальные поверхности и т. д., а также нарезать кан...
Смотрите подробностиСовременное производство все больше сталкивается с деталями, которые различаются по форме, особенностям поверхности и требованиям к обработке. Автомобильные компоненты, детали промышленного оборудования, корпуса электроники и механические узлы часто не могут быть изготовлены за одну простую операцию.
Это предъявляет новые требования к обрабатывающему оборудованию. Машина должна делать больше, чем просто удалять материал. Он должен поддерживать точное позиционирование, стабильное движение, гибкое использование инструмента и плавную координацию между различными задачами обработки.
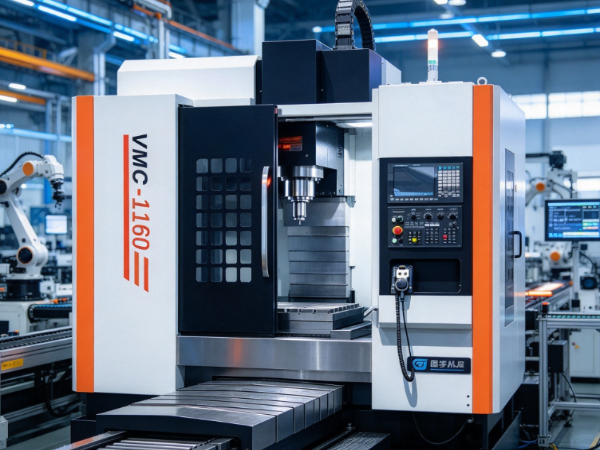
Линейные обрабатывающие центры широко распространены в промышленной металлообработке благодаря своей конструкции направляющих и способности обеспечивать гибкую обработку. Стол и другие движущиеся компоненты перемещаются по линейным направляющим, что обеспечивает быстрое перемещение и быстрое позиционирование во время производства.
Однако обработка сложных заготовок требует большего, чем просто движение машины. Геометрия заготовки, свойства материала, конструкция приспособления, условия резания и последовательность обработки — все это влияет на конечный результат.
Так может ли обрабатывающий центр с линейным ходом обрабатывать сложные детали? Во многих приложениях да. Ключевым моментом является понимание того, что может делать машина и насколько это соответствует требованиям изготавливаемой детали.
Сложная заготовка не обязательно должна быть большой или тяжелой. Его сложность обычно связана с его формой, особенностями поверхности, внутренней структурой или производственными требованиями.
Некоторые детали имеют множество отверстий, канавок, прорезей и изогнутых поверхностей. Другие имеют участки обработки, которые необходимо обрабатывать с нескольких направлений. Такие особенности усложняют производство, поскольку станок должен достигать разных положений, сохраняя при этом подходящие условия резания.
Геометрия является одним из основных факторов. Для детали с простой плоской поверхностью может потребоваться только базовое фрезерование. Деталь с наклонными гранями, изогнутыми участками и пересекающимися отверстиями требует более сложного перемещения и позиционирования инструмента.
Свойства материала также влияют на сложность. Алюминий, как правило, легче резать, чем многие закаленные металлы. Нержавеющая сталь и некоторые сплавы создают большую стойкость к резанию и требуют более тщательного планирования процесса.
Размер и форма создают дополнительные проблемы. Тонкостенные детали могут деформироваться во время обработки, если не контролировать силы резания. Длинным заготовкам может потребоваться дополнительная опора для предотвращения вибрации. Глубокие полости трудно обрабатывать, поскольку доступ к инструменту и удаление стружки усложняются.
Некоторые характеристики могут усложнить заготовку:
Понимание этих особенностей помогает производителям решить, подходит ли обрабатывающий центр для конкретной производственной задачи.
Структура направляющих является определяющей особенностью обрабатывающего центра. Линейные направляющие перемещают компоненты станка по заданным траекториям, позволяя столу и другим движущимся частям плавно перемещаться во время обработки.
Такое расположение помогает, когда заготовка требует частой смены положения. Станок может перемещаться между местами обработки, не полностью полагаясь на ручную регулировку.
Возьмите металлическую деталь, которую необходимо фрезеровать на нескольких поверхностях, затем просверлить и нарезать резьбу. Обрабатывающий центр может координировать эти операции через свою систему перемещения и средства управления обработкой, если его конфигурация поддерживает необходимые процессы.
Характеристики движения машины также позволяют сократить время простоя между операциями. Это помогает в производственных условиях, где заготовки имеют множество функций и требуют многократного позиционирования инструмента.
Взаимосвязь между направляющими и конструкцией машины также имеет значение. Направляющие поддерживают движение, а рама обеспечивает основу для обработки. Оба должны работать вместе, чтобы поддерживать подходящие условия эксплуатации.
Линейный обрабатывающий центр может использоваться для:
Фактический диапазон операций зависит от конфигурации станка, расположения шпинделя, оснастки и системы управления.
Для сложных компонентов координация нескольких операций на одном станке может сократить перемещение заготовки между отдельными станками. Это упрощает планирование производства и помогает уменьшить количество ошибок, связанных с повторным позиционированием вручную.
Совместимость материалов является ключевым моментом при оценке обрабатывающего оборудования. Сложные заготовки изготавливаются из разных металлов, и каждая из них по-разному реагирует на силы резания и нагрев.
Алюминий широко используется в автомобильных деталях, корпусах электронных устройств и промышленных компонентах. Его довольно легко обрабатывать, и из него можно вырезать сложные формы. При наличии подходящих инструментов и условий резания обрабатывающие центры могут выполнять фрезеровку, сверление и другие операции по алюминию.
Нержавеющую сталь во многих случаях труднее обрабатывать. Он может вызывать сильное сопротивление резанию и нагревание, поэтому производителям необходимо подумать о выборе инструмента, условиях резания и удалении стружки.
Углеродистая сталь – еще один распространенный материал. Его поведение при обработке зависит от состава и состояния, и для разных марок могут потребоваться разные производственные механизмы.
Медь и медные сплавы служат компонентами электротехники и другой промышленной продукцией. Они имеют свои собственные режущие характеристики и могут образовывать стружку, требующую осторожного обращения.
Некоторые сплавы используются в сложных механических применениях. Их обработка может потребовать повышенного внимания к износу инструмента, нагреву и стабильности резания.
Эта таблица дает общее сравнение:
| Материал заготовки | Распространенные проблемы обработки | Соответствующие производственные соображения |
|---|---|---|
| Алюминий | Формирование стружки и чистовая обработка поверхности | Подходящие режущие инструменты и удаление стружки |
| Нержавеющая сталь | Сопротивление резанию и выделение тепла | Состояние инструмента и стабильность резания |
| Углеродистая сталь | Различия в твердости и состоянии материала | Подготовка материала и выбор инструмента. |
| Медные сплавы | Мягкость материала и обработка стружки | Выбор режущей кромки и качество поверхности |
| Легированная сталь | Износ инструмента и устойчивость к механической обработке | Соответствующая стратегия обработки |
| Чугун | Управление пылью и стружкой | Защита и уборка рабочей зоны |
Обрабатывающий центр может обрабатывать многие из этих материалов, но сам станок не решает результат. Инструменты, крепления, стратегия обработки и подготовка материала — все это играет важную роль.
Производители должны оценить фактический материал и конструкцию заготовки, прежде чем выбирать оборудование для регулярного производства.
Даже если обрабатывающий центр движется хорошо, сложные детали может быть трудно обрабатывать без подходящего инструмента и крепления.
Инструменты решают, как машина взаимодействует с материалом. Разные инструменты подходят для разных операций. Концевые фрезы обычно выполняют обработку поверхности и контурную обработку, сверла делают отверстия, нарезают внутреннюю резьбу, а специальные фрезы обрабатывают определенные профили.
Для сложной заготовки может потребоваться несколько инструментов в одном производственном цикле. Устройство смены инструмента на станке позволяет ему перемещаться между операциями без повторного ручного вмешательства.
Выбор инструмента по-прежнему должен учитывать форму и доступность области обработки. Инструмент, который хорошо работает на открытой поверхности, может не достичь узкой канавки или глубокой полости, поэтому длина, диаметр и форма инструмента становятся важными.
Трудоустройство не менее важно. Заготовка должна оставаться устойчивой, пока инструмент удаляет материал. Если деталь движется или вибрирует, поверхность может оказаться неровной, а размеры могут измениться.
Для разных заготовок могут потребоваться разные приспособления:
Стандартные машинные тиски
Они подходят для многих компонентов правильной формы. Они надежно удерживают заготовку и обеспечивают удобный доступ к нескольким участкам обработки.
Нестандартные светильники
Пользовательские приспособления помогают, когда компонент имеет необычную форму или требует особого позиционирования. Они могут поддерживать нестандартные детали и обеспечивать повторяемость настройки.
Модульные системы крепления
Модульные конструкции позволяют производителям адаптировать расположение приспособлений для различных конструкций заготовок, что помогает там, где типы продукции часто меняются.
Специальные структуры поддержки
Тонкостенные, длинные или хрупкие детали могут нуждаться в дополнительной поддержке, чтобы ограничить движение и деформацию во время резки.
Конструкция приспособления не должна блокировать доступ к инструменту или мешать движению машины. Производителям необходимо планировать фиксацию заготовки с учетом всего процесса обработки.
Жесткость станка имеет большое значение в металлообработке. Во время резки инструмент давит на заготовку, а конструкция станка и приспособление отталкиваются назад. Если система недостаточно стабильна, вибрация или нежелательное движение могут повлиять на результат.
Линейные обрабатывающие центры поддерживают перемещение компонентов по линейным направляющим. Производительность зависит от того, как направляющие, корпус станка, конструкция шпинделя и система крепления работают вместе.
Расположение направляющих влияет на перемещение движущихся компонентов. Однако плавное движение не гарантирует автоматически стабильную резку в любой ситуации.
На сложных заготовках разные зоны обработки могут создавать разные нагрузки при резании. Удаление материала с большой плоской поверхности требует усилий, отличных от резки узкой прорези или глубокого кармана.
Жесткость становится особенно актуальной, когда:
Производители также должны учитывать, как заготовка реагирует на силы резания. Жесткий металлический блок ведет себя иначе, чем тонкий алюминиевый корпус. Даже если станок остается стабильным, гибкая заготовка может деформироваться при неподходящих условиях обработки.
Хорошая стратегия обработки балансирует движение инструмента, силы резания, поддержку приспособлений и удаление материала, поэтому станок и заготовка работают как одна скоординированная система.
Сложностью при производстве сложных деталей является обработка нескольких деталей без многократного изменения положения заготовки.
Каждый раз, когда компонент удаляется и перемещается, могут возникнуть различия в выравнивании. Это может повлиять на взаимосвязь между отверстиями, поверхностями и другими элементами.
Обрабатывающий центр может сократить количество повторных операций, если его диапазон обработки и конфигурация позволяют выполнять несколько операций за один установ.
Представьте себе промышленный монтажный компонент. Для этого может потребоваться ровная монтажная поверхность, несколько просверленных отверстий, резьбовых отверстий и боковых пазов. Вместо того, чтобы перемещать его между отдельными станками для каждой операции, подходящий обрабатывающий центр может выполнить большую часть работы за счет скоординированного движения инструмента и стола.
Этот подход может принести несколько производственных преимуществ:
Однако не каждую сложную заготовку можно обработать за один установ. Некоторые детали имеют элементы на нескольких сторонах или поверхностях, недоступные для имеющейся конструкции машины.
В таких случаях производителям может потребоваться переместить заготовку или добавить приспособления. Последовательность обработки должна быть спланирована так, чтобы ограничить ненужные операции, сохраняя при этом доступность каждой детали.
В этом может помочь программное обеспечение для автоматизированного производства. Производственные группы могут планировать траектории движения инструмента и анализировать потенциальные проблемы обработки до начала фактического производства.
Линейные обрабатывающие центры предлагают гибкие возможности, однако обработка сложных деталей по-прежнему может вызывать ряд производственных проблем.
Доступ к инструментам является обычным. Глубокие карманы, узкие каналы и внутренние элементы могут ограничивать движение режущего инструмента. Длинные инструменты могут достигать труднодоступных мест, но становятся более склонными к вибрации и отклонению.
Удаление стружки является еще одной проблемой. Удаленный материал должен покинуть зону резки. Если стружка скапливается вокруг инструмента или внутри полости, качество поверхности может ухудшиться, и резка может быть прервана.
Управление теплом также имеет значение. При резке выделяется тепло, а некоторые материалы более чувствительны к температуре, чем другие. Слишком сильный нагрев может повлиять на состояние инструмента и размеры заготовки.
Тонкостенные детали требуют особого ухода. Их конструкции могут плохо противостоять силам резания, и если в процессе обработки материал удаляется неравномерно, деталь может деформироваться.
Тщательное планирование производства может решить эти проблемы.
| Задача обработки | Потенциальный эффект | Возможный производственный подход |
|---|---|---|
| Ограниченный доступ к инструментам | Неполная или сложная обработка | Проверьте геометрию инструмента и направление обработки. |
| Накопление фишек | Повреждение поверхности или прерывистая резка | Улучшение механизмов удаления стружки |
| Чрезмерное тепло | Износ инструмента или деформация заготовки | Отрегулируйте условия резания и охлаждения. |
| Вибрация заготовки | Неровные поверхности и вариации обработки | Улучшение поддержки приспособлений |
| Тонкостенная деформация | Изменения формы компонента | Тщательно планируйте удаление материала |
| Повторное перемещение | Различия в выравнивании | Оптимизация последовательности обработки и приспособлений |
Оценивайте машину как часть целостной производственной системы. Инструменты, программное обеспечение, приспособления, подготовка материала и опыт оператора — все это способствует возможности обработки сложных деталей.
Выбор подходящего обрабатывающего центра начинается с реальных производственных требований. Производителям не следует выбирать оборудование только на основе общих описаний машин. Важным вопросом является то, сможет ли станок справиться с геометрией, материалом и операциями, необходимыми для предполагаемых заготовок.
Размер и форма заготовки являются хорошей отправной точкой. Рабочая зона должна обеспечивать безопасную установку компонента и иметь достаточно места для необходимых перемещений инструмента и приспособлений.
Количество и тип операций обработки также имеют значение. Деталь, требующая фрезерования, сверления и нарезания резьбы, может потребовать конфигурации станка, отличной от той, которая предполагает преимущественно поверхностную обработку.
При выборе учитывайте характеристики материала. У производителя, работающего с алюминием, могут быть разные потребности, чем у производителя, обрабатывающего нержавеющую сталь или сплавы.
Возможности инструмента и механизмы изменения также имеют значение. Для сложных заготовок может потребоваться несколько режущих инструментов, и станок должен поддерживать запланированную последовательность производства.
Другие соображения включают в себя:
Производителям также следует смотреть вперед. Обрабатывающий центр может начинаться с ограниченного набора деталей, но конструкция изделий и требования клиентов меняются. Выбор оборудования должен это учитывать.
Прежде чем начать серийное производство, пробная обработка позволяет проверить, соответствуют ли выбранные станок, инструменты, приспособления и последовательность обработки предполагаемой заготовке. Это позволяет производителям выявлять проблемы и корректировать их, прежде чем переходить к рутинному производству.
Обрабатывающие центры с линейным способом могут обрабатывать множество сложных заготовок, если их конструкция, возможности перемещения, инструменты и крепления соответствуют производственным требованиям. Их роль выходит за рамки перемещения режущего инструмента по прямой траектории. Они являются частью скоординированной производственной системы, в которой движение станков, поведение материалов, доступ к инструментам и планирование процессов работают вместе для производства компонентов различной формы и характеристик обработки.

Технические характеристики: Он может резать на велосипеде все виды вращающихся поверхностей, таких как конические поверхности, специальные поверхности и т. д., а также нарезать кан...
Смотрите подробности
Технические характеристики: Он может резать на велосипеде все виды вращающихся поверхностей, таких как конические поверхности, специальные поверхности и т. д., а также нарезать кан...
Смотрите подробности
Технические характеристики: Станок имеет высокую точность, а шпиндель поддерживается высокоточным двойным шарикоподшипником, отличается низким уровнем шума, высокой точностью и хор...
Смотрите подробности
Технические характеристики: Все токарные станки отлиты из 250 материалов, что обеспечивает жесткость обработки и целостность станка. Независимые шпиндели с бесступенчатым изменение...
Смотрите подробности
Технические характеристики: Станок с ЧПУ для наклонных станин оснащен отечественной или импортной высокожесткой горизонтальной гидравлической сервоприводной револьверной головкой, ...
Смотрите подробности
Технические характеристики: Он может автоматически обрабатывать все виды токарных поверхностей, таких как цилиндры, конусы, специальные поверхности и т. д., а также нарезать канавк...
Смотрите подробности
Мы рады представить высокоскоростной вертикальный обрабатывающий центр VMC1580 — надежное и эффективное решение, предназначенное для удовлетворения разнообразных потребностей со...
Смотрите подробности
Технические характеристики: Основанная на передовых международных технологиях, конструкция этого станка отличается высокой точностью, высокой скоростью, высокой жесткостью, гуманны...
Смотрите подробности
Технические характеристики: Станок имеет высокую точность, а шпиндель поддерживается высокоточным двойным шарикоподшипником, отличается низким уровнем шума, высокой точностью и хор...
Смотрите подробности
Мы с гордостью представляем наш прецизионный токарный станок с ЧПУ CJK-0660 Custom Precision Line Rail, надежное и универсальное решение для обработки, разработанное для удовлет...
Смотрите подробности
Технические характеристики: 40P — это небольшой прецизионный станок, который подходит для эффективной обработки высокоточных и сложных вращающихся деталей в приборостроении, электр...
Смотрите подробностиНаша команда цифровых и бизнес-экспертов направит вас в правильном направлении.
Давай поговорим
ООО «Чжэцзянская компания по производству станков с ЧПУ "Гоюй" » полагается на богатый опыт, профессиональные технологии и передовые методы для обеспечения качества производимой продукции, чтобы клиенты могли наслаждаться более профессиональными и продуманными услугами.
 [email protected]
 +86-15356565970
 Китай, провинция Чжэцзян, город Тайчжоу, район Луцяо, промышленная зона Сиалян
Copyright © ООО «Чжэцзянская компания по производству станков с ЧПУ "Гоюй" » All Rights Reserved.

Настройка токарных станков с ЧПУ
