English
 中文简体
 русский
 Español


Технические характеристики: Он может резать на велосипеде все виды вращающихся поверхностей, таких как конические поверхности, специальные поверхности и т. д., а также нарезать кан...
Смотрите подробностиМаленькие компоненты незаметно несут большой вес в процессе производства. Они появляются в инструментах, механических узлах, электронном оборудовании, медицинских приборах и всех видах точных изделий. На первый взгляд эти детали могут показаться простыми, но их производство на самом деле требует тщательного контроля над формой, размером, качеством поверхности и посадкой. Даже небольшое отклонение может нарушить то, как компонент соединяется с другими частями или работает во время использования.
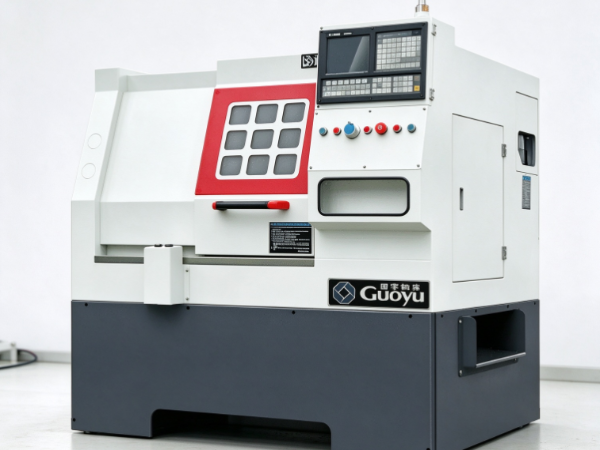
A небольшой высокоточный токарный станок справляется с токарными задачами, где такая тщательная обработка действительно имеет значение. Его компактная конструкция хорошо подходит для небольших заготовок, а механическая конструкция и элементы управления помогают поддерживать стабильные результаты при каждом проходе. Станок формирует цилиндрические детали, создает ступенчатые поверхности, образует канавки и выполняет другие функции посредством контролируемой резки.
Тем не менее, стоит сказать заранее, что размер машины сам по себе не определяет пригодность для изготовления мелких деталей. Результат на самом деле зависит от нескольких факторов: стабильности станка, производительности шпинделя, состояния инструмента, фиксации заготовки, свойств материала и того, насколько тщательно планируется каждая операция. Понимание этих элементов помогает производителям понять, когда небольшой высокоточный токарный станок действительно соответствует их производственным потребностям.
Мелкие детали часто требуют строго контролируемого удаления материала. Заготовка может иметь узкий профиль, небольшой диаметр или несколько связанных элементов, которые должны идеально сочетаться друг с другом. Небольшой высокоточный токарный станок поддерживает этот вид работы, сочетая компактную рабочую зону с контролируемым движением инструмента.
Во время точения заготовка вращается, в то время как режущий инструмент снимает материал с ее поверхности, следуя запланированному пути для придания формы детали. В зависимости от заготовки и метода резки можно получить цилиндрические секции, уступы, канавки, конусы и множество других элементов.
Компактный станок также облегчает работу с небольшими заготовками. Оператор может сосредоточиться на зоне резки и наблюдать, как инструмент взаимодействует с материалом во время работы. Это действительно полезно, когда компонент содержит несколько мелких деталей или когда процесс требует частой проверки на протяжении всего процесса.
Здесь есть еще одно реальное преимущество — возможность надежно повторить установленный процесс. После настройки настройки и траектории инструмента одна и та же последовательность обработки может выполняться для аналогичных деталей. Это сокращает различия между компонентами при условии, что машина остается в хорошем состоянии и установка устойчива.
Однако не каждая мелкая деталь на самом деле нуждается в высокоточном токарном станке. Простые компоненты с широкими допусками часто можно производить совершенно на другом оборудовании. Небольшой высокоточный токарный станок заслужил свое место, когда конструкция требует небольших размеров, чистой поверхности или плотного прилегания к соединенным компонентам.
Стабильность станка напрямую влияет на качество мелких деталей. Во время резки шпиндель, заготовка, инструмент и опорная конструкция должны работать вместе, не допуская нежелательных движений. Даже небольшая вибрация может оставить видимые следы на поверхности или нарушить форму небольшого элемента.
Стабильная машина удерживает режущий инструмент на заданном пути. Это имеет большое значение при токарной обработке узких валов, небольших штифтов, втулок и других компонентов с ограниченным количеством материала вокруг зоны резания. Если заготовка смещается или вибрирует в середине резки, готовая деталь может отклониться от намеченного дизайна.
Рама машины и внутренние компоненты способствуют этой стабильности. Жесткая конструкция хорошо противостоит силам резания, а движущиеся части в хорошем состоянии обеспечивают контролируемое движение. Условия установки также имеют значение: неровное основание или находящееся рядом оборудование, вызывающее вибрацию, могут существенно повлиять на результаты обработки.
Стабильность также сводится не только к конструкции машины. Здесь важную роль играют условия резания и поддержка заготовки. Инструмент, выдвинутый слишком далеко от держателя, имеет тенденцию вибрировать. Тонкая заготовка может согнуться под давлением резки. Неподходящий метод резки может вызвать ненужное усилие и повлиять на готовую поверхность непредсказуемым образом.
Производители могут снизить эти риски за счет подходящей настройки станка, правильного выбора инструмента и регулярного осмотра. Им также следует взвесить форму и длину каждой заготовки, прежде чем решить, как ее удерживать и обрабатывать.
Для мелких деталей стабильный процесс обработки имеет гораздо большее значение, чем просто размер или внешний вид станка. Цель состоит в том, чтобы держать движение под контролем на протяжении всей операции, чтобы каждый разрез проходил по намеченному пути.
Шпиндель вращает заготовку во время токарной обработки, и его поведение определяет, насколько плавно материал проходит мимо режущего инструмента. Если вращение происходит неравномерно или заготовка удерживается неправильно, режущий инструмент может неравномерно удалять материал.
Для небольших деталей производительность шпинделя особенно важна, потому что даже незначительное нарушение может оставить заметный след на готовой форме. Детали с узкими диаметрами или тонкими поверхностями, как правило, чувствительны к изменениям вращения, зажима и давления резания.
Заготовка также нуждается в правильном центрировании и закреплении. Плохое выравнивание может привести к смещению детали от центра, что приведет к неравномерному удалению материала. Чрезмерное усилие зажима может деформировать деликатный материал, а недостаточное усилие зажима может привести к смещению заготовки в середине резки.
Разные заготовки требуют разных методов крепления. Короткий прочный компонент относительно легко закрепить. Длинной и тонкой детали может потребоваться дополнительная поддержка, чтобы уменьшить изгиб. Тонкостенные компоненты требуют особого ухода, поскольку их форма может измениться под давлением способами, которые не всегда очевидны заранее.
Состояние шпинделя заслуживает внимания при регулярном обслуживании станка. Необычный шум, вибрация или смещение вращения могут сигнализировать о том, что проверка просрочена. Поддержание шпинделя и связанных с ним компонентов в хорошем состоянии помогает поддерживать предсказуемый процесс обработки с течением времени.
Оценивая небольшой высокоточный токарный станок, производители должны продумать типы деталей, которые они фактически планируют производить. Расположение шпинделя, варианты крепления заготовки и совместимость с предполагаемыми материалами определяют, сможет ли станок действительно соответствовать требованиям задачи.
Режущий инструмент непосредственно формирует поверхность и профиль обрабатываемой детали. Он снимает материал при вращении заготовки, поэтому его состояние и геометрия действительно определяют, как будет развиваться окончательный профиль.
Подходящий инструмент помогает получить чистые края и гладкие поверхности. Неподходящий может оставить после себя грубые следы, заусенцы или нежелательную деформацию. Эти проблемы, как правило, более заметны на небольших компонентах, поскольку рабочая зона узкая, а мелкие детали оставляют мало места для исправления ошибок постфактум.
Выбор инструмента зависит от материала, геометрии детали и типа выполняемой операции. Инструмент, который хорошо формирует мягкий металл, не обязательно будет вести себя так же, как при резке более твердого материала. Инструмент также должен соответствовать изготавливаемому элементу — канавки, уступы и узкие профили могут требовать совершенно разных режущих кромок или подходов.
Износ инструмента – еще один фактор, который нельзя игнорировать. По мере того как кромка изнашивается, она режет менее чисто и выделяет больше тепла или давления. Это меняет качество поверхности и меняет способ взаимодействия инструмента с заготовкой в целом. Регулярный осмотр помогает выявить износ до того, как он вызовет повторные проблемы с качеством в дальнейшем.
Честно говоря, настройка инструмента имеет такое же значение, как и его выбор. Режущая кромка требует правильного позиционирования, а инструмент должен надежно удерживаться на месте. Чрезмерный вылет инструмента приводит к усилению вибрации. Плохое выравнивание может исказить полученную форму и создать неравномерные условия резания, которые трудно отследить.
При повторном производстве состояние инструмента требует постоянного контроля на протяжении всего процесса. Своевременная замена или регулировка изношенного инструмента помогает поддерживать согласованность между деталями и снижает вероятность того, что вся партия потребует дополнительной проверки или доработки.
Небольшой высокоточный токарный станок, конечно, может обеспечить детальную обработку, но конечный результат на самом деле зависит от соотношения между станком, режущим инструментом и заготовкой. Эти элементы необходимо рассматривать в целом, а не рассматривать как отдельные решения, сделанные изолированно.
Разные материалы реагируют на резку по-разному. Некоторые металлы легко обрабатываются и при подходящих условиях получают чистые поверхности. Другие выделяют больше тепла, быстро изнашивают режущие инструменты или деформируются под давлением. Эти различия с самого начала определяют выбор станка, инструмента и метода обработки.
Алюминий часто хорошо служит легким компонентам. Он вполне подходит для токарных операций, хотя геометрия инструмента и условия резания по-прежнему определяют качество получаемой поверхности. Латунь встречается в фитингах, разъемах и мелких механических деталях. Его поведение при обработке отличается как от алюминия, так и от стали, поэтому может потребоваться соответствующая корректировка инструмента и процесса.
Стальные компоненты служат широкому спектру механических целей. Требования к механической обработке зависят от типа стали, ее состояния и формы изготавливаемой детали. Более твердые материалы обычно предъявляют более высокие требования как к режущему инструменту, так и к настройке станка.
Поведение материала становится особенно важным, когда деталь имеет тонкие стенки, узкий вал или тонкие края. Силы резания могут неожиданно согнуть или изменить форму заготовки. Деталь, которая до механической обработки выглядит абсолютно жесткой, может стать удивительно гибкой, как только материал начнет отделяться.
Производителям следует учитывать материал уже на стадии проектирования. Им необходимо понять, как он реагирует на резку, как он будет удерживаться и может ли запланированная последовательность обработки повлиять на его форму. Это предотвращает проблемы, которые действительно трудно исправить, если деталь уже полностью обработана.
Выбор материала также формирует готовую поверхность. Один и тот же метод резки может давать совершенно разные результаты для разных металлов. Состояние инструмента, опора заготовки и условия резания должны выбираться с учетом материала.
Небольшой высокоточный токарный станок подходит для изготовления мелких деталей, если его возможности действительно соответствуют материалу и конструкции имеющихся компонентов. Машину не следует оценивать отдельно от фактической работы, которую она должна выполнять.
Зажим заготовки удерживает материал в нужном положении во время обработки. Это может показаться простым этапом подготовки, но он действительно влияет на конечные размеры, качество поверхности и повторяемость детали в партии.
Маленькие компоненты может быть сложно закрепить, поскольку они имеют ограниченную площадь контакта для захвата. Если заготовка удерживается недостаточно прочно, силы резания могут сместить ее в середине операции. Однако зажмите его слишком сильно, и материал может деформироваться, что особенно актуально, когда компонент имеет тонкие стенки или хрупкую структуру.
Метод удержания должен соответствовать форме и размеру обрабатываемой детали. Короткая цилиндрическая деталь достаточно легко закрепляется с помощью подходящего патрона или цанги. Длинной детали может потребоваться дополнительная поддержка, чтобы контролировать изгиб. Компоненты необычной формы могут потребовать специально подготовленного держателя, созданного специально для них.
Не менее важно правильное выравнивание. Если заготовка не отцентрирована должным образом, инструмент удаляет материал неравномерно. Это может нарушить диаметр, концентричность и взаимосвязь между различными элементами, расположенными в одной и той же детали.
Зажим также должен оставаться постоянным при производстве партии аналогичных компонентов. Изменения в том, как позиционируется деталь, могут привести к вариациям, даже если станок каждый раз выполняет одно и то же запрограммированное движение. Повторяемая настройка значительно упрощает соблюдение заданной последовательности обработки на протяжении всего цикла.
Производители должны регулярно проверять контактные поверхности и удерживающие компоненты на наличие загрязнений, повреждений или износа. Мелкие частицы, попавшие между заготовкой и ее удерживающей поверхностью, могут нарушить позиционирование. Изношенные удерживающие компоненты также могут ухудшить сцепление или сделать выравнивание менее предсказуемым, чем должно быть.
Целью всего процесса является поддержка заготовки без возникновения ненужных напряжений. Подходящий зажим позволяет режущему инструменту удалять материал, в то время как деталь остается действительно стабильной, что особенно важно при обработке небольших валов, штифтов, втулок и других компонентов, правильная работа которых зависит от точного выравнивания.
Выбор подходящей машины действительно зависит от производимых деталей, используемых материалов и ожидаемого производственного процесса. К машине, предназначенной для коротких металлических штифтов, могут предъявляться иные требования, чем к машине, предназначенной для длинных валов или компонентов с подробными деталями.
Производители могут начать с изучения чертежей деталей. Общая форма, критические размеры, требования к поверхности и взаимосвязь между элементами помогают определить реальные задачи обработки. Эта информация дает практическую основу для сравнения имеющихся машин.
При выборе заслуживают пристального внимания несколько факторов:
Емкость заготовки — машина должна соответствовать диаметру, длине и общей форме предполагаемых компонентов.
Производительность шпинделя — вращение необходимо для поддержки операций резания, которые действительно необходимы материалу и конструкции детали.
Расположение инструментов — станок должен позволять требуемым режущим инструментам достигать соответствующих поверхностей без ненужной головной боли при настройке.
Система управления - средства управления должны поддерживать намеченную последовательность обработки и позволять операторам четко управлять процессом на протяжении всего процесса.
Удержание заготовки — доступные патроны, цанги и варианты опор должны соответствовать размеру и форме рассматриваемых деталей.
Доступ для обслуживания — компоненты, требующие планового осмотра или регулировки, должны оставаться доступными для обслуживания.
Требования к мастерской — машина должна соответствовать имеющемуся пространству и рабочей среде, в которой она будет жить.
Производителям также следует взвесить, сможет ли машина справиться с полным спектром запланированных операций. Некоторым компонентам требуется только базовая токарная обработка; другие требуют торцовки, нарезания канавок, нарезания резьбы или нескольких изменений положения инструмента в процессе обработки. Необходимые функции заслуживают проверки перед тем, как будет выбрана какая-либо машина.
Простота настройки — еще один практический момент, который стоит учитывать. Когда мастерская производит различные детали небольшими партиями, операторам часто приходится довольно регулярно менять инструменты, приспособления для крепления деталей и программы обработки. Четкий процесс настройки помогает сократить задержки, которых можно избежать, и существенно упрощает повседневное управление производством.
Решение о покупке должно отражать фактические производственные потребности, а не только размер машины. Компактный станок, конечно, может подойти для мастерской с ограниченным пространством, но его работоспособность и рабочие функции все равно должны соответствовать деталям, которые он фактически будет производить.
Стабильная обработка зависит от состояния оборудования и от того, насколько тщательно в целом осуществляется управление процессом. Даже действительно подходящий станок может давать переменные результаты, если инструменты изнашиваются, детали зажимаются по-разному при работе или техническое обслуживание ускользает из виду.
Четкая процедура настройки помогает операторам каждый раз готовить машину одинаково. Он может охватывать позиционирование инструмента, выравнивание заготовки, приспособления для крепления и последовательность операций обработки. Когда эти шаги должным образом задокументированы, у операторов есть что-то конкретное, по чему можно проверить настройку.
Проверка должна проводиться во время производства, а не только после того, как каждая деталь уже готова. Попутная проверка выбранных компонентов может выявить изменения в размерах, внешнем виде поверхности или посадке до того, как они разойдутся. Если возникает проблема, оператор может разобраться в ее причине, прежде чем она затронет другие детали в дальнейшем.
Методы измерения должны соответствовать конкретному компоненту. Простые внешние размеры можно проверить с помощью стандартных измерительных инструментов, в то время как более мелкие детали или более сложные взаимосвязи могут потребовать совершенно других методов контроля. Настоящая суть заключается в использовании метода, который действительно может оценить контролируемую функцию.
Техническое обслуживание машины также способствует повторяемости. Очистка рабочей зоны, проверка движущихся компонентов, мониторинг поведения шпинделя и проверка держателей инструментов — все это помогает выявить условия, которые могут повлиять на обработку, прежде чем они вызовут проблемы. При обслуживании следует следовать собственным инструкциям машины, а также потребностям производственной среды, в которой она работает.
Операторы должны быть внимательны к изменениям во время самой резки. Неожиданная вибрация, необычный шум, плохое качество поверхности или неравномерное образование стружки — все это может сигнализировать о том, что процесс требует внимания. Эти признаки не всегда связаны с одной и той же причиной, поэтому настройку станка, инструмента, материала и заготовки следует проверять вместе, а не по отдельности.
Планирование производства и здесь может иметь существенное значение. Группирование одинаковых деталей сокращает количество изменений в настройке, а организованность инструментов и рабочего оборудования значительно упрощает подготовку. Для мастерских, производящих нестандартные компоненты, запись об успешных установках также может окупиться, когда аналогичные заказы вернутся позже.
Мелкая обработка деталей действительно требует внимания на протяжении всего процесса. Конечно, машина создает режущее движение, но операторы, инструменты, крепления, осмотр и техническое обслуживание — все вместе вносит вклад в конечный результат. Небольшой высокоточный токарный станок подходит для такого рода работ, если его конструкция и эксплуатационные возможности соответствуют фактическим требованиям изготавливаемых деталей.

Технические характеристики: Он может резать на велосипеде все виды вращающихся поверхностей, таких как конические поверхности, специальные поверхности и т. д., а также нарезать кан...
Смотрите подробности
Технические характеристики: Станок с ЧПУ для наклонных станин оснащен отечественной или импортной высокожесткой горизонтальной гидравлической сервоприводной револьверной головкой, ...
Смотрите подробности
Технические характеристики: Станок имеет высокую точность, а шпиндель поддерживается высокоточным двойным шарикоподшипником, отличается низким уровнем шума, высокой точностью и хор...
Смотрите подробности
Технические характеристики: Все токарные станки отлиты из 250 материалов, что обеспечивает жесткость обработки и целостность станка. Независимые шпиндели с бесступенчатым изменение...
Смотрите подробности
Технические характеристики: В трансмиссии используется линейная направляющая качения, импортированная из Тайваня, чтобы удовлетворить требования высокой скорости и высокой эффектив...
Смотрите подробности
Мы рады представить высокоскоростной вертикальный обрабатывающий центр VMC1580 — надежное и эффективное решение, предназначенное для удовлетворения разнообразных потребностей со...
Смотрите подробности
Технические характеристики: Основание станины с наклоном 45°, строгая обработка старением, плавное удаление стружки и разумное пространство для резки. Независимый шпиндельный блок ...
Смотрите подробности
Технические характеристики: Станок имеет высокую точность, а шпиндель поддерживается высокоточным двойным шарикоподшипником, отличается низким уровнем шума, высокой точностью и хор...
Смотрите подробности
Мы с гордостью представляем наш прецизионный токарный станок с ЧПУ CJK-0660 Custom Precision Line Rail, надежное и универсальное решение для обработки, разработанное для удовлет...
Смотрите подробности
Технические характеристики: Основанная на передовых международных технологиях, конструкция этого станка отличается высокой точностью, высокой скоростью, высокой жесткость...
Смотрите подробности
После продажи обязательства по обслуживанию: 1. С даты принятия хост станка находится на гарантии в течение 12 месяцев. В течение гарантийного периода, есл...
Смотрите подробностиНаша команда цифровых и бизнес-экспертов направит вас в правильном направлении.
Давай поговорим
ООО «Чжэцзянская компания по производству станков с ЧПУ "Гоюй" » полагается на богатый опыт, профессиональные технологии и передовые методы для обеспечения качества производимой продукции, чтобы клиенты могли наслаждаться более профессиональными и продуманными услугами.
 [email protected]
 +86-15356565970
 Китай, провинция Чжэцзян, город Тайчжоу, район Луцяо, промышленная зона Сиалян
Copyright © ООО «Чжэцзянская компания по производству станков с ЧПУ "Гоюй" » All Rights Reserved.

Настройка токарных станков с ЧПУ