English
 中文简体
 русский
 Español


Технические характеристики: Он может резать на велосипеде все виды вращающихся поверхностей, таких как конические поверхности, специальные поверхности и т. д., а также нарезать кан...
Смотрите подробностиМеханический цех редко занимается только одним типом обработки. Некоторые детали требуют обработки нескольких поверхностей, в то время как другие требуют различных операций резки, прежде чем они будут готовы к следующему этапу производства. Управление этими задачами может включать в себя повторную обработку заготовок, смену инструментов и тщательную координацию между станками. Эти требования сделали двухревольверный токарный станок с ЧПУ практичным вариантом для производителей, желающих организовать свои процессы обработки.
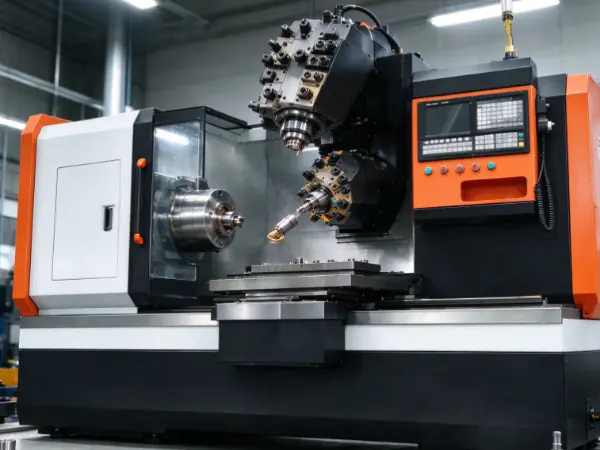
A двухревольверный токарный станок с ЧПУ использует две револьверные головки для выполнения операций обработки заготовки. В зависимости от конструкции машины турели могут работать независимо или координировать свои движения для выполнения сопутствующих задач. Такое расположение дает производителям больше возможностей при планировании обработки компонента.
Ценность этой техники не ограничивается наличием двух турелей вместо одной. Его полезность зависит от того, как станок выполняет операции резки, как расположены инструменты и эффективно ли в производственном процессе используются обе револьверные головки. Для механических цехов, работающих с различными конструкциями компонентов и меняющимися производственными требованиями, эти факторы могут влиять на выбор оборудования и повседневный рабочий процесс.
Основное отличие заключается в расположении инструмента. Обычный токарный станок с ЧПУ часто использует одну револьверную головку для крепления и позиционирования режущих инструментов, необходимых для работы. Токарный станок с ЧПУ имеет две револьверные головки, что дает станку еще один набор инструментов, который можно назначить для подходящих операций.
Каждая револьверная головка может нести инструменты для различных задач обработки. Один может выполнять внешнюю операцию токарной обработки, в то время как другой работает с другой доступной областью компонента. В зависимости от конструкции машины и системы управления обе башни могут работать одновременно или выполнять свои задачи в запланированной последовательности.
Такое расположение меняет способ организации работ по механической обработке. При использовании одной револьверной головки некоторые операции должны откладываться до тех пор, пока текущая задача не будет завершена и инструмент не будет переставлен или изменен. Конфигурация с двумя револьверными головками может позволить частично перекрывать некоторые из этих задач, если это позволяют геометрия заготовки, траектории движения инструмента и возможности станка.
Однако наличие двух турелей не означает автоматически, что каждое задание будет выполняться быстрее. Некоторые компоненты имеют ограниченные требования к обработке, и дополнительная револьверная головка может не принести особой пользы. Другие части включают в себя несколько операций, которые можно разделить между доступными инструментами, что делает вторую турель более полезной.
Таким образом, различие заключается в гибкости производства. Механическому цеху необходимо учитывать, как изготавливаются его компоненты, какие операции можно координировать и соответствует ли дополнительное оснащение фактической рабочей нагрузке.
Вторая турель дает программистам и операторам еще один способ распределения задач обработки. Вместо того, чтобы назначать каждую операцию одной инструментальной станции, они могут планировать, какие задачи принадлежат каждой револьверной головке, и определять, когда эти задачи должны выполняться.
Рассмотрим деталь, для которой требуется несколько операций токарной обработки на разных участках ее поверхности. Одна револьверная головка может быть назначена для обработки определенной области, в то время как другая выполняет совместимую операцию в другом месте. Если конструкция станка поддерживает одновременную резку в таком исполнении, некоторая работа может выполняться в течение одного и того же цикла.
Этот подход может сократить время ожидания между операциями. Это также может помочь ограничить ненужные перемещения револьверной головки и повторное позиционирование инструмента. Фактический результат зависит от конструкции детали, условий резания и того, насколько эффективно программа координирует доступные инструменты.
Две турели также можно использовать последовательно, а не одновременно. Одна турель может выполнить поставленную задачу до того, как вторая начнет другую операцию. Это все еще может быть полезно, когда расположение инструментов упрощает план обработки или обеспечивает удобный доступ к инструментам, необходимым для детали.
Программирование становится важной частью этого процесса. Станку необходимы четкие инструкции по перемещению инструмента, порядку резки и координации между револьверными головками. Операторы также должны убедиться, что запланированные движения совместимы с заготовкой, приспособлениями и другими компонентами машины.
Если процесс тщательно спланирован, вторая револьверная головка становится не просто дополнительным держателем инструмента. Это дает еще один способ организовать работу так, чтобы каждая операция вписывалась в более широкий цикл обработки.
Некоторым компонентам требуется несколько операций механической обработки, прежде чем они достигнут заданной формы. Деталь может нуждаться в наружном точении, внутренней обработке, торцовке, нарезании канавок или других задачах резки. Управление этими операциями на отдельных машинах может включать дополнительные передачи и повторную работу по настройке.
Токарный станок с ЧПУ с двумя револьверными головками может помочь объединить совместимые операции. Доступные инструменты можно организовать для решения различных функций компонента, что снижает необходимость реорганизации работы вокруг одной револьверной головки. Это может быть полезно, когда необходимо скоординировать несколько задач обработки в пределах одной рабочей зоны.
Преимущества зависят от геометрии детали. Компонент с несколькими доступными поверхностями может предоставить возможность разделить работу между револьверными головками. Относительно простая деталь, требующая лишь небольшого количества операций, может получить меньшую выгоду от такого расположения.
Доступ к инструментам также имеет значение. Вторая револьверная головка должна иметь возможность достигать намеченной зоны резки, не мешая другой револьверной головке, заготовке или конструкции машины. Некоторые операции, возможно, придется выполнять отдельно, поскольку траектории их движения инструмента перекрываются или потому, что заготовка не обеспечивает безопасную одновременную обработку.
Сложность не всегда является поводом для выбора двухбашенной машины. Производителям необходимо изучить фактическую последовательность операций, а не судить о детали только по ее внешнему виду. Хорошо спланированный процесс может использовать две револьверные головки для эффективного выполнения различных функций, в то время как другой компонент может лучше подходить для более простой конфигурации машины.
Механическим цехам, производящим широкий спектр токарных деталей, такая гибкость может помочь адаптировать планы обработки к различным задачам, не рассматривая каждую деталь как совершенно отдельную производственную задачу.
Обработка заготовок может занимать значительную часть производственного процесса. Возможно, компонент придется снять с одного станка, перенести на другой, снова расположить и проверить, прежде чем продолжить обработку. Каждая передача создает еще одну возможность задержек, отметок об обработке или различий в настройке.
Когда совместимые операции можно выполнить на токарном станке с ЧПУ, некоторых из этих перемещений можно избежать. Заготовка остается в зоне обработки, пока две револьверные головки выполняют поставленные задачи. Это может упростить производственный маршрут и сократить количество перестановок компонента.
Меньшее количество передач также может облегчить поддержание согласованности между связанными операциями. Повторная настройка может привести к небольшим различиям в выравнивании или расположении. Выполнение большего количества работ за один установ может помочь ограничить эти различия, хотя результат по-прежнему зависит от состояния станка, метода крепления, инструмента и управления процессом.
Есть пределы этому преимуществу. Некоторые компоненты требуют механической обработки на поверхностях, до которых невозможно добраться при существующей установке. Возможно, их все равно придется переместить или перенести на другую машину. Дополнительные операции, такие как специализированное измельчение или обработка, также могут выполняться в других местах.
Поэтому производителям следует проанализировать весь производственный маршрут, прежде чем предполагать, что двухревольверный токарный станок с ЧПУ устранит необходимость манипуляций. Полезный вопрос заключается в том, может ли машина совмещать операции, которые в настоящее время требуют отдельных настроек, а не в том, может ли она выполнять каждую производственную задачу.
| Рассмотрение производства | Потенциальная роль двухревольверного токарного станка с ЧПУ |
|---|---|
| Повторная смена инструмента | Позволяет размещать различные инструменты в двух револьверных головках. |
| Несколько токарных операций | Предоставляет возможности разделения задач между турелями. |
| Переносы заготовок | Может сократить количество передач, если совместимые операции используют одну настройку. |
| Доступ к инструментам | Предлагает дополнительные позиции инструмента для подходящих функций компонентов. |
| Планирование производства | Требуется согласование траекторий инструмента и порядка обработки. |
| Проверка качества | Поддерживает плановый процесс проверки наряду с механической обработкой. |
В таблице описаны возможные варианты использования, а не гарантированные результаты. Фактические преимущества зависят от компонента и способа настройки машины.
Механические цеха редко имеют одинаковый производственный комплекс. Некоторые производят повторяющиеся компоненты, а другие получают заказы на детали различной конструкции. Выбор оборудования должен отражать эти закономерности, а не полагаться на одно-единственное представление о том, как выглядит эффективная механическая обработка.
Для повторяющегося производства токарный станок с ЧПУ может обеспечить способ координации повторяющихся операций в рамках запланированного цикла. После того как программа, инструменты и механизмы обработки определены, цех может использовать этот процесс для аналогичных компонентов. Регулярные проверки по-прежнему необходимы для учета износа инструмента, различий в материалах и изменений в состоянии станка.
Для разнообразного производства важным фактором становится расположение инструментов. Станок с подходящим набором инструментов может выполнять различные задачи обработки, не требуя совершенно новой компоновки оборудования для каждой работы. Однако переключение между компонентами может по-прежнему включать программирование, настройку, замену инструментов и проверки.
Тип материала также влияет на процесс. Различные металлы по-разному реагируют на резку, поэтому подходящие инструменты и условия обработки могут соответственно меняться. План производства, подходящий для одного материала, не должен автоматически применяться к другому без проверки.
Размер заказа также имеет значение. Двухревольверный токарный станок с ЧПУ может подойти цеху, который регулярно производит детали с помощью нескольких совместимых токарных операций. Для нерегулярных работ, связанных с простыми формами, требования к настройке могут перевесить преимущества дополнительной револьверной головки.
Реалистичная оценка учитывает сочетание частей, частоту изменений конструкции и какие операции можно комбинировать. Машина должна соответствовать модели производства, а не заставлять завод реорганизовывать каждую работу в соответствии со своими возможностями.
Две револьверные головки создают дополнительные возможности обработки, но они также требуют тщательного программирования. Каждая револьверная головка должна следовать подходящей траектории инструмента, и взаимосвязь между их движениями должна быть четко определена. Без надлежащего планирования дополнительные инструменты могут привести к ненужным перемещениям или создать риск помех.
Программа определяет, какие инструменты используются, когда начинается каждая операция и работают ли турели одновременно или последовательно. Некоторые задачи могут перекрываться, а другие должны ждать завершения определенной операции. Порядок зависит от геометрии детали, режущего инструмента и конструкции станка.
Предотвращение столкновений является важной частью программирования. Револьверная головка не должна пересекать путь другой револьверной головки, заготовки или окружающих компонентов станка. При планировании перемещения также необходимо учитывать держатели инструментов, приспособления и рабочее оборудование.
Проверка моделирования и программы может помочь выявить потенциальные проблемы до начала фактической обработки, если система управления и программное обеспечение станка поддерживают эти функции. Операторам по-прежнему необходимо подтвердить, что настройка соответствует программе и что выбранные инструменты установлены правильно.
Распределение инструментов также заслуживает внимания. Распределение операций между турелями предполагает нечто большее, чем просто разделение работы на две группы. Доступность инструмента, доступ для резки, порядок операций и время, необходимое для каждой задачи, могут повлиять на общий процесс. Плохо сбалансированные задания могут привести к тому, что одна турель будет ждать, пока другая будет выполнять большую часть работы.
По этой причине программирование и планирование процессов следует рассматривать как часть решения об оборудовании. Токарный станок с ЧПУ с двумя револьверными головками предлагает дополнительные возможности, но необходимо квалифицированное планирование, чтобы превратить эти возможности в практический процесс обработки.
Количество турелей — лишь один фактор при выборе оборудования. Производителям необходимо понять, какие детали они собираются производить, и определить, поддерживает ли конструкция машины необходимые операции. Размеры детали, геометрия, материал и последовательность обработки влияют на пригодность.
Доступная рабочая зона является еще одним фактором. Машина должна обеспечивать удобный доступ к инструментам и обеспечивать беспрепятственное выполнение запланированных операций. Покупателям следует обсудить типичные компоненты с поставщиком оборудования и проанализировать, как будет организована каждая операция.
Удерживание также влияет на результат. Компонент должен оставаться безопасным во время резки, особенно когда различные инструменты работают в тесной координации. Выбранное приспособление или патрон должны подходить к детали и обеспечивать необходимый доступ для резки.
Не следует упускать из виду опыт технического обслуживания и эксплуатации. Две револьверные головки предоставляют больше позиций для инструментов и дополнительные движения для управления. Цеху нужен практический способ проверки инструментов, замены изношенных компонентов, обслуживания машины и обучения операторов работе с ее системой управления.
Интеграция с существующей производственной линией может повлиять на окончательное решение. Следует учитывать подачу материала, разгрузку деталей, проверку и последующие процессы. Если машина предназначена для работы с автоматизированным погрузочно-разгрузочным оборудованием, перед установкой необходимо проверить совместимость и запланированное перемещение деталей.
При оценке оборудования производители могут обсудить несколько вопросов:
Ответы помогают установить, соответствуют ли возможности станка производственным требованиям цеха. Они также обеспечивают практическую основу для сравнения различных конфигураций машин.
Двухревольверный токарный станок с ЧПУ используется в современных механических цехах, поскольку он предлагает еще один способ организации токарных операций. Распределяя подходящие задачи между двумя револьверными головками, производители могут сократить ненужное ожидание, упростить некоторые производственные маршруты и ограничить повторную обработку заготовок. Эти преимущества зависят от конструкции детали, расположения инструментов, программирования и общего рабочего процесса. Оборудование полезно, когда его дополнительные возможности решают реальные производственные задачи, а не просто усложняют процесс обработки.

Технические характеристики: Он может резать на велосипеде все виды вращающихся поверхностей, таких как конические поверхности, специальные поверхности и т. д., а также нарезать кан...
Смотрите подробности
Технические характеристики: Станок представляет собой одностоечную конструкцию с вертикальными направляющими. Колонна, основание и скользящее сиденье изготовлены из высококачествен...
Смотрите подробности
Технические характеристики: Станок с ЧПУ для наклонных станин оснащен отечественной или импортной высокожесткой горизонтальной гидравлической сервоприводной револьверной головкой, ...
Смотрите подробности
Технические характеристики: Он может резать на велосипеде все виды вращающихся поверхностей, таких как конические поверхности, специальные поверхности и т. д., а также нарезать кан...
Смотрите подробности
Технические характеристики: Станок с ЧПУ для наклонных станин оснащен отечественной или импортной высокожесткой горизонтальной гидравлической сервоприводной револьверной головкой, ...
Смотрите подробности
Технические характеристики: Станок с ЧПУ для наклонных станин оснащен отечественной или импортной высокожесткой горизонтальной гидравлической сервоприводной револьверной головкой, ...
Смотрите подробности
Технические характеристики: Основание станины с наклоном 45°, строгая обработка старением, плавное удаление стружки и разумное пространство для резки. Независимый шпиндельный блок ...
Смотрите подробности
Технические характеристики: Станок имеет высокую точность, а шпиндель поддерживается высокоточным двойным шарикоподшипником, отличается низким уровнем шума, высокой точностью и хор...
Смотрите подробности
Технические характеристики: 40P — это небольшой прецизионный станок, который подходит для эффективной обработки высокоточных и сложных вращающихся деталей в приборостроении, электр...
Смотрите подробности
Технические характеристики: Он может резать на велосипеде все виды токарных поверхностей, таких как конические поверхности, специальные поверхности и т. д., а также нарезать канавк...
Смотрите подробности
Технические характеристики: Токарные станки с ЧПУ Line Rail полностью отлиты из 250 материалов, что обеспечивает жесткость обработки и целостность станка. Независи...
Смотрите подробностиНаша команда цифровых и бизнес-экспертов направит вас в правильном направлении.
Давай поговорим
ООО «Чжэцзянская компания по производству станков с ЧПУ "Гоюй" » полагается на богатый опыт, профессиональные технологии и передовые методы для обеспечения качества производимой продукции, чтобы клиенты могли наслаждаться более профессиональными и продуманными услугами.
 [email protected]
 +86-15356565970
 Китай, провинция Чжэцзян, город Тайчжоу, район Луцяо, промышленная зона Сиалян
Copyright © ООО «Чжэцзянская компания по производству станков с ЧПУ "Гоюй" » All Rights Reserved.

Настройка токарных станков с ЧПУ